

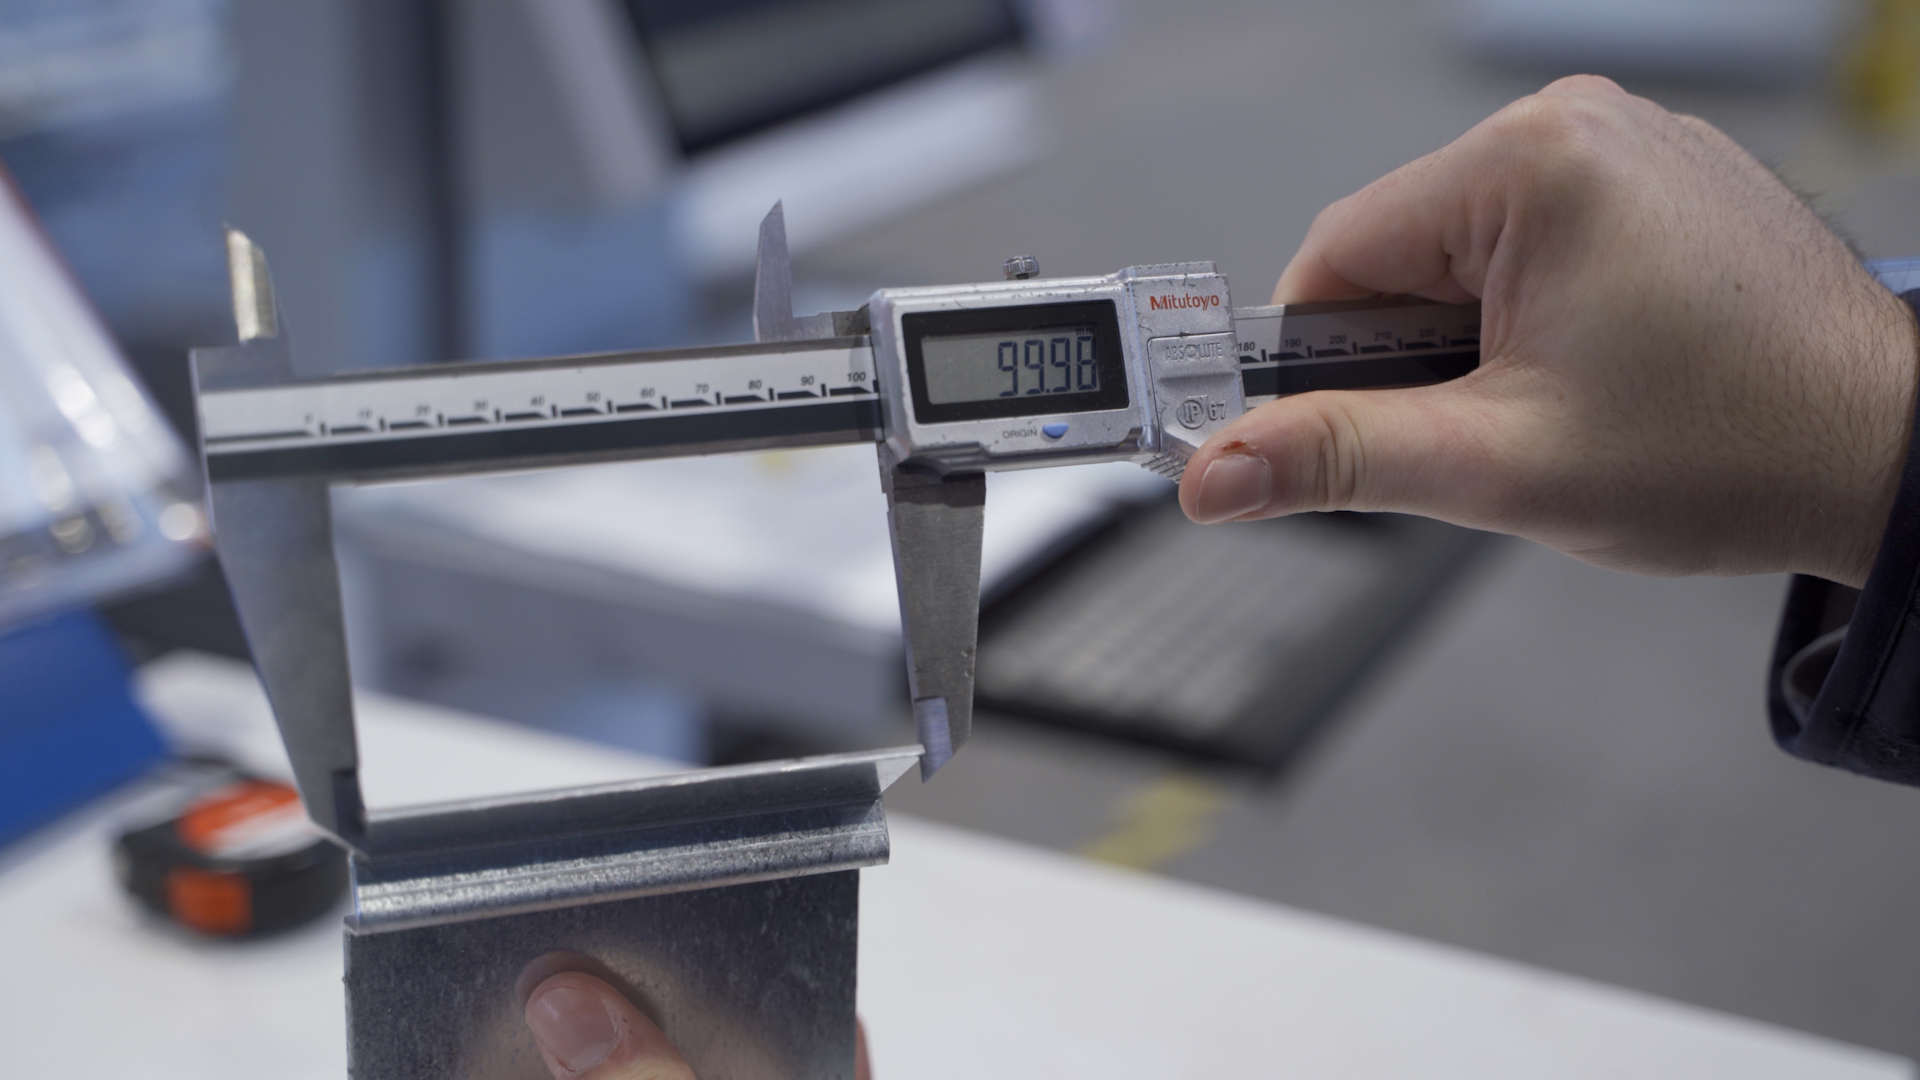
Les tolérances en tôlerie ne se définissent pas avec une seule norme : la découpe laser relève de l'ISO 9013, les cotes générales d'une pièce usinée ou pliée sont souvent renvoyées à l'ISO 2768, et les ensembles soudés à l'ISO 13920. Chaque procédé a sa propre capabilité, et les écarts s'additionnent d'une opération à l'autre. Un plan qui impose ±0,05 mm partout sur une pièce pliée puis soudée renchérit le devis sans améliorer le fonctionnement. Ce guide vous aide à choisir des tolérances réalistes, à les écrire correctement sur vos plans et à les faire respecter par vos sous-traitants.
Une tolérance serrée conditionne le procédé, le temps de contrôle et le taux de rebut : elle doit donc être justifiée par une fonction (assemblage, étanchéité, positionnement). Ailleurs, des tolérances générales suffisent. Voici le rôle de chaque norme dans une pièce de tôlerie typique.
| Norme | Ce qu'elle couvre | Opération concernée | Comment l'indiquer sur le plan |
|---|---|---|---|
| ISO 9013 | Qualité des coupes thermiques : perpendicularité, rugosité, tolérances dimensionnelles des pièces découpées | Découpe laser, plasma, oxycoupage | Classe de qualité de coupe et classe de tolérance dimensionnelle |
| ISO 2768-1 et 2768-2 | Tolérances générales linéaires, angulaires et géométriques sans indication individuelle | Cotes générales, usinage, souvent pliage par convention | Cartouche : « ISO 2768-mK » par exemple |
| ISO 13920 | Tolérances générales des constructions soudées : longueurs, angles, rectitude, planéité | Soudure, mécano-soudure | Cartouche : « ISO 13920-BF » par exemple |
Le pliage n'a pas de norme internationale aussi universelle. Dans la pratique, les ateliers appliquent soit l'ISO 2768 renvoyée par le cartouche, soit des tolérances spécifiques convenues avec le client. Certains bureaux d'études utilisent aussi la DIN 6930-2 pour les pièces en acier découpées et formées. L'essentiel est que la référence soit écrite noir sur blanc.
L'ISO 9013 classe la qualité des coupes thermiques selon deux critères principaux :
Ces deux critères sont répartis en plages numérotées, de la plus fine à la plus large. La norme définit aussi deux classes de tolérances dimensionnelles pour les contours découpés, la classe 1 étant la plus serrée. Sur votre plan, vous pouvez donc préciser à la fois la qualité de surface attendue et la tolérance sur les cotes.
À titre indicatif, et sous réserve de la matière, de l'épaisseur, du gaz d'assistance et de l'atelier :
Deux points de vigilance reviennent souvent. D'abord, les petits trous : un diamètre inférieur à l'épaisseur de la tôle est difficile à obtenir proprement et peut nécessiter un perçage. Ensuite, les contraintes internes : une pièce longue et étroite peut se déformer après découpe, ce qui affecte la planéité plus que les cotes. Pour aller plus loin sur le procédé, consultez notre page découpe laser de tôle.
L'ISO 2768-1 fixe quatre classes de tolérances linéaires : f (fine), m (moyenne), c (grossière) et v (très grossière). En tôlerie, la classe m est la plus utilisée ; la classe f se réserve aux cotes fonctionnelles, souvent obtenues en découpe sans pliage.
| Plage de cote nominale (mm) | Classe f | Classe m | Classe c | Classe v |
|---|---|---|---|---|
| 0,5 à 3 | ±0,05 | ±0,1 | ±0,2 | — |
| plus de 3 à 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| plus de 6 à 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| plus de 30 à 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| plus de 120 à 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| plus de 400 à 1 000 | ±0,3 | ±0,8 | ±2 | ±4 |
| plus de 1 000 à 2 000 | ±0,5 | ±1,2 | ±3 | ±6 |
| plus de 2 000 à 4 000 | — | ±2 | ±4 | ±8 |
L'ISO 2768-2 complète ce tableau avec trois classes géométriques (H, K, L) pour la rectitude, la planéité, la perpendicularité ou la symétrie. La mention « ISO 2768-mK » dans le cartouche signifie donc : tolérances linéaires et angulaires de classe m, tolérances géométriques de classe K. Attention : ces tolérances générales s'appliquent à toutes les cotes non tolérancées. Si une cote doit être plus fine, indiquez-la individuellement.
Le pliage est l'opération où les écarts sont les plus difficiles à maîtriser, car le résultat dépend de la matière (limite élastique, sens de laminage, variation d'épaisseur), de l'outillage et du retour élastique. Un lot de tôle légèrement plus épais que la valeur nominale suffit à décaler une cote pliée.
Pour éviter les mauvaises surprises, fournissez un fichier 3D au format STEP : il lève les ambiguïtés de développé et permet au plieur de vérifier la faisabilité. Notre page pliage de tôle détaille les règles de conception à respecter.
La soudure introduit des déformations thermiques : retrait, gauchissement, variations d'angle. L'ISO 13920 tient compte de cette réalité en proposant des classes plus larges que l'ISO 2768. Elle définit quatre classes pour les longueurs et les angles (A, B, C, D, de la plus fine à la plus large) et quatre classes pour la rectitude, la planéité et le parallélisme (E, F, G, H).
| Plage de longueur nominale (mm) | Classe A | Classe B | Classe C | Classe D |
|---|---|---|---|---|
| 2 à 30 | ±1 | ±1 | ±1 | ±1 |
| plus de 30 à 120 | ±1 | ±2 | ±3 | ±4 |
| plus de 120 à 400 | ±1 | ±2 | ±4 | ±7 |
| plus de 400 à 1 000 | ±2 | ±3 | ±6 | ±9 |
| plus de 1 000 à 2 000 | ±3 | ±4 | ±8 | ±12 |
La classe B associée à la classe F (« ISO 13920-BF ») est un choix fréquent pour la mécano-soudure courante. Si certaines interfaces doivent être précises (alésages de paliers, faces d'appui), la bonne pratique consiste à les reprendre en usinage après soudure plutôt qu'à exiger une classe A sur tout l'ensemble. Découvrez nos solutions de soudure de pièces métalliques.
Une pièce de tôlerie passe en général par plusieurs étapes : découpe, pliage, parfois soudure, puis finition. Chaque étape a sa tolérance, et la tolérance finale n'est pas celle de la meilleure opération. Prenons un exemple simple : une patte découpée au laser à ±0,1 mm, pliée deux fois, puis soudée sur un châssis. La position finale du trou de fixation dépend de la découpe, des deux plis et du retrait de soudure. Exiger ±0,1 mm sur cette position revient à demander l'impossible sans reprise.
Trois réflexes permettent d'éviter ce piège :
Le revêtement compte aussi : un thermolaquage ajoute une épaisseur de l'ordre de quelques dizaines de microns par face, à prendre en compte pour les ajustements serrés et les taraudages.
Avant d'envoyer une consultation, vérifiez ces points :
Ces éléments trouvent naturellement leur place dans votre dossier de consultation : notre article Cahier des charges tôlerie : modèle et checklist vous aide à le structurer.
Tolery s'appuie sur un réseau de 20 usines partenaires françaises, certifiées ISO 9001, qui totalisent plus de 100 000 m² de surface de production. Concrètement, pour vos pièces à tolérances maîtrisées :
Pour vos projets récurrents, découvrez notre offre de sous-traitance en tôlerie industrielle, ou chargez directement vos fichiers sur notre devis instantané de découpe laser.
Pour une pièce élémentaire découpée et pliée, « ISO 2768-mK » est un point de départ courant. Pour un ensemble soudé, « ISO 13920-BF » est fréquent. Tolérancez ensuite individuellement les seules cotes fonctionnelles.
Non. L'ISO 9013 concerne la face et les contours obtenus par coupe thermique. Les cotes après pliage relèvent des tolérances générales choisies sur le plan, ou de tolérances convenues avec le fabricant.
Sur certaines tôles fines et pièces simples, c'est parfois atteignable, mais ce n'est pas une valeur standard. Si une cote exige ce niveau, mieux vaut prévoir une reprise en usinage et le préciser dans la consultation.
Les principales causes sont la variation d'épaisseur et de limite élastique de la tôle entre lots, le sens de laminage et l'outillage utilisé. Une cotation depuis une face de référence et un contrôle de première pièce limitent ces écarts.
Publié le
19/10/26


